Az összeköttetéseket meghatározó mérnökök, a csapágyketreceket beszerző beszerzési menedzserek vagy a hőelvezetést optimalizáló terméktervezők számára a rézbélyegző alkatrészek gyakran a teljesítmény és a gyárthatóság olyan konvergenciáját jelentik, amelyhez kevés más alkatrésztípus tud párosulni. A kihívás nem az, hogy a réz préselhető-e, hanem az, hogyan válasszuk ki a megfelelő ötvözetet, hogyan határozzuk meg a tűréseket, amelyek egyensúlyban tartják a költségeket és a funkciót, és hogyan tegyük fel a beszállítóknak a megfelelő kérdéseket az első szerszám vágása előtt.
Mik azok a rézbélyegző alkatrészek?
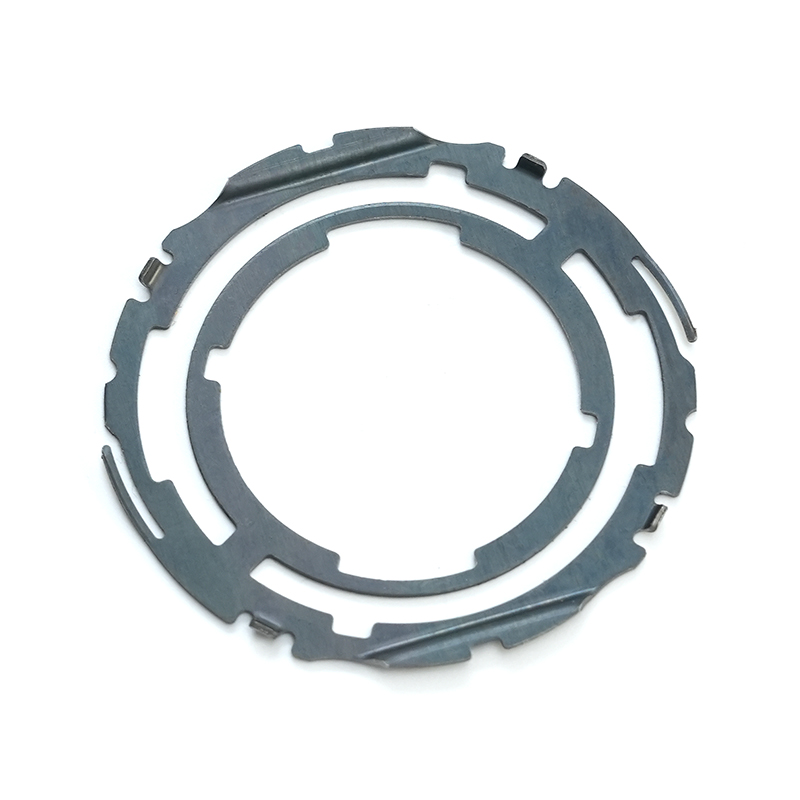
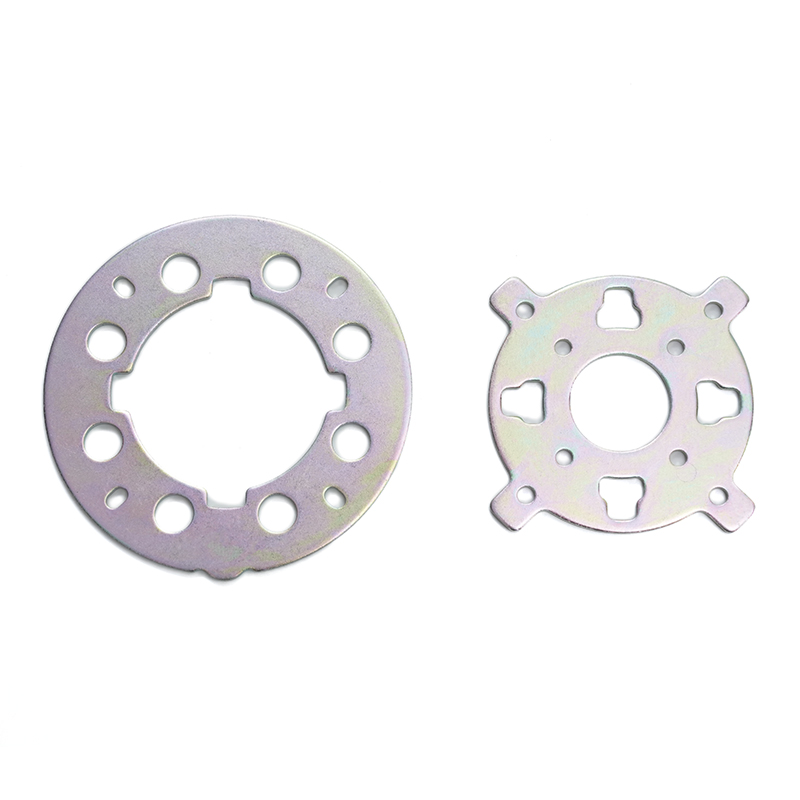
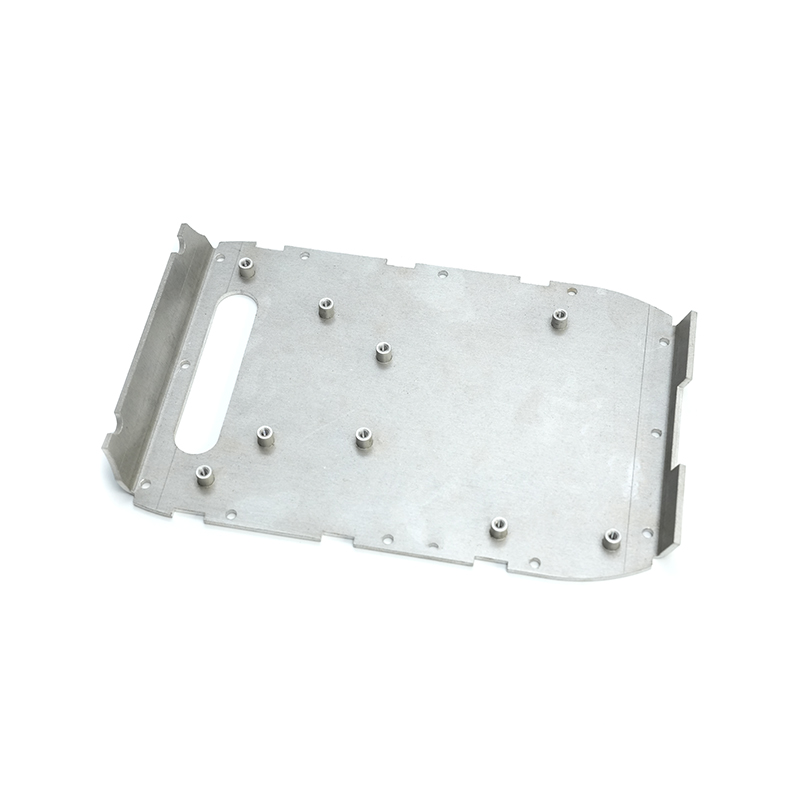
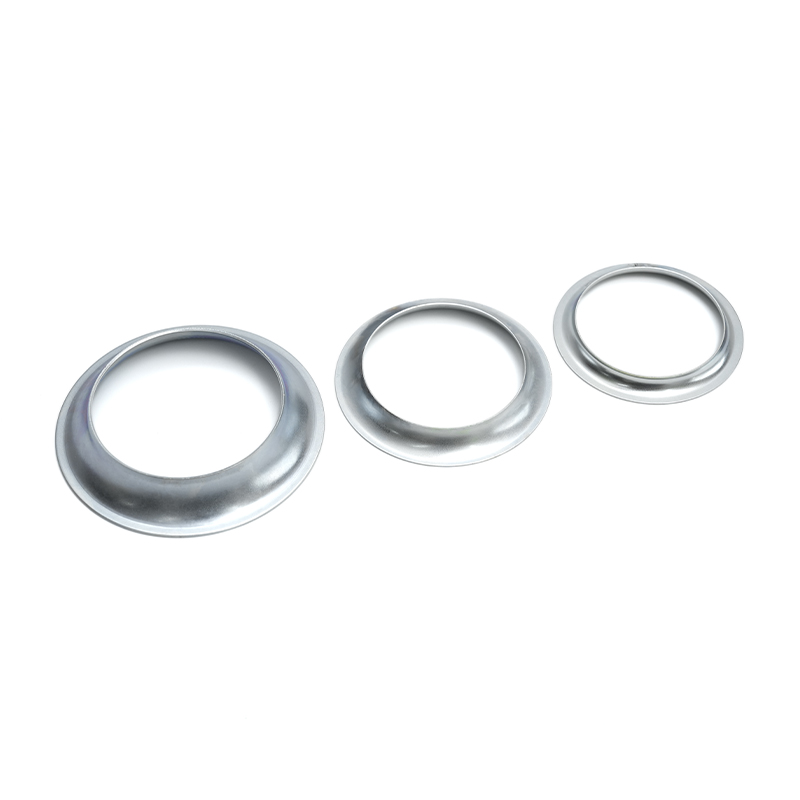
Réz sajtoló alkatrészek precíziós fémalkatrészek, amelyeket úgy állítanak elő, hogy réz- vagy rézötvözetszalagot vezetnek át egy progresszív vagy összetett sajtolószerszámon, nagy tonnatartalom mellett. A szalagot állomások sorozatában lefedik, áttörik, hajlítják, húzzák és kidolgozzák, gyakran percenként 200 ütést meghaladó sebességgel. Az eredmény egy háló alakú alkatrész, amely megfelel a szigorú méretkövetelményeknek minimális másodlagos feldolgozás mellett – ez kritikus a nagy volumenű elektromos, autóipari és ipari alkalmazásokban.
A folyamat áttekintése
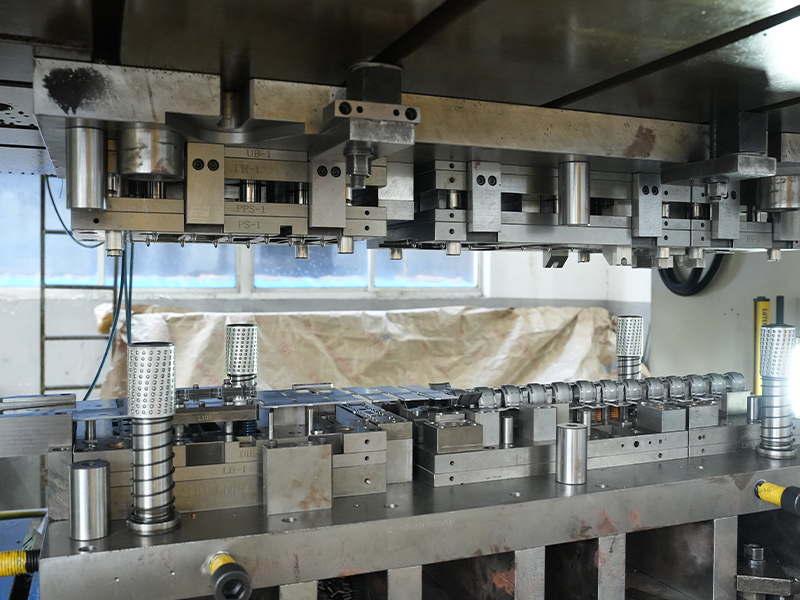
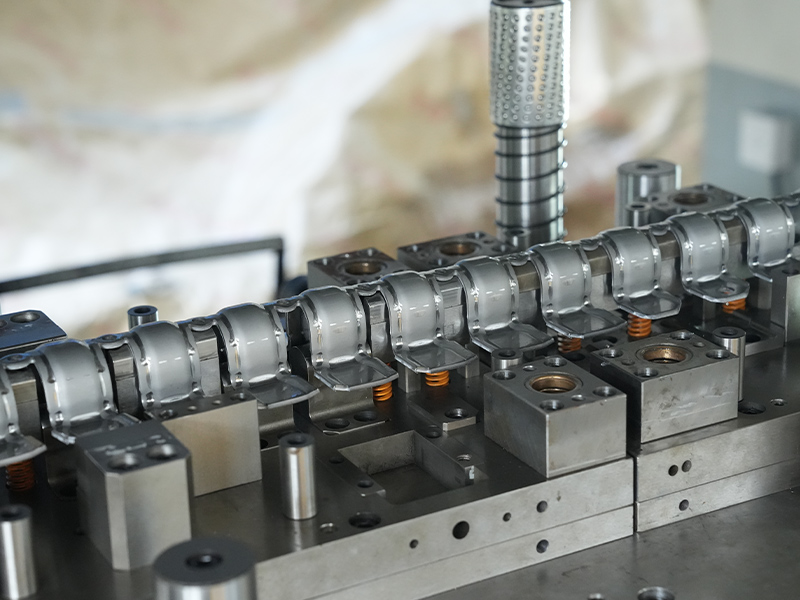
A gyártási folyamat általában 0,05 mm és 3,0 mm közötti vastagságú rézszalaggal kezdődik, amelyet egy tekercsről a présbe táplálnak. A progresszív kocka több műveletet hajt végre egyetlen mozdulattal. A folyamat folyamatos jellege lehetővé teszi az egyenletes, részenkénti ismételhetőséget, és támogatja a 100 000-től több tízmillió darabig terjedő éves mennyiséget. A kulcsfontosságú lépések közé tartozik a precíz igazításhoz szükséges pilotálás, a külső profil kivágása, olyan jellemzők kialakítása, mint a sugarak vagy domborítások, valamint a kész alkatrész elválasztása a tartótól. A fejlett szerszámok integrálják a beépített érzékelő- és látórendszereket, hogy valós időben észleljék az eltéréseket.
Miért válassza a Rézt?
A réz elektromos vezetőképessége (akár 100% IACS a tiszta minőségeknél) teszi a választott anyaggá az áramvezető alkatrészekhez. Hővezető képessége, amely körülbelül 20-szorosa a rozsdamentes acélénak, elvezeti a hőt a tápmodulok és a LED-egységek érzékeny csomópontjaitól. Ezen túlmenően a réz természetes korrózióállóságot biztosít anélkül, hogy védőbevonatra lenne szükség számos beltéri környezetben, és nagy rugalmassága lehetővé teszi a bonyolult formák kialakítását, amelyek kevésbé hajlítható anyagokat repesztenek meg. Az alumíniumhoz képest a rézbélyegző részek kiküszöbölik a galvanikus korrózió kockázatát, ha rézvezetőkkel vannak párosítva, és csökkentik a lezárás meghibásodását a termék életciklusa során.
A megfelelő rézötvözet kiválasztása
Az ötvözet kiválasztása a specifikációs folyamat legkövetkezményesebb döntése. Az elektromos, mechanikai, termikus és gazdasági tényezőket mérlegelni kell a tervezett működési környezethez képest. A három leggyakrabban bélyegzett rézcsalád – a tiszta réz, a sárgaréz és a foszforbronz – mindegyike sajátos kompromisszumos profillal rendelkezik.
Tiszta réz, sárgaréz, foszforbronz
| Ötvözet | Vezetőképesség (%IACS) | Tipikus UTS (MPa) | Hajlékonyság | Elsődleges előny |
|---|---|---|---|---|
| C11000 (ETP réz) | 100 | 220–310 | Kiváló | A legmagasabb elektromos/hővezetőképesség |
| C26000 (sárgaréz patron) | 28 | 310–580 | Jó | Megmunkálhatóság és költségegyensúly |
| C51000 (foszforbronz) | 15 | 470–690 | Mérsékelt | Fáradásállóság és rugótulajdonságok |
A tiszta réz (C11000) páratlan a gyűjtősíneknél, az áramelosztó érintkezőknél és a hűtőbordáknál, ahol minimális feszültségesés vagy maximális hőátadás szükséges. Alacsony folyáshatára azonban korlátozza a rugóterhelésű érintkezőkben való alkalmazását. A sárgaréz (C26000) a szilárdság, a korrózióállóság és az alacsonyabb nyersanyagköltség kedvező egyensúlyát kínálja, így ideális csatlakozókhoz, kivezetésekhez és dekoratív ipari szerelvényekhez. A foszforbronz (C51000) a rugótulajdonságok és a kifáradási élettartam legjobb kombinációját biztosítja, amelyre évente milliárdnyi elektromos érintkezőrugóra és EMI-árnyékoló ujjra támaszkodik. Ennek az ötvözetnek az a képessége, hogy több ezer párosítási cikluson keresztül fenntartja az érintkezési erőt, nélkülözhetetlenné teszi a csatlakozókban és a relé aljzatokban.
Anyagkiválasztási tényezők
A vezetőképességen és a szilárdságon túl a kiválasztási mátrixnak tartalmaznia kell az alakíthatóságot (R/t arány korlátozások), a feszültség-relaxációs ellenállást emelt hőmérsékleten és a kompatibilitást a későbbi bevonási vagy hegesztési folyamatokkal. A CPU hűtőbordájánál a hődiffúzivitás és a könnyű forrasztás dominál; csapágykosárnál a ciklikus terhelés melletti kifáradási szilárdság és az olajkompatibilitás élvez prioritást. Az alkalmazásban uralkodó meghibásodási módtól kezdve – elektromos túlmelegedés, mechanikai törés vagy korrózió – gyorsan leszűkíti az ötvözetmezőt, és megakadályozza a túlzott specifikációt, amely megnöveli az anyagköltségeket.
Tervezési és gyártási szempontok
Még az optimális ötvözetválasztás sem fog hozamot és minőséget biztosítani, ha az alkatrész geometriája figyelmen kívül hagyja a fémlemez deformációjának alapjait. A tervezőmérnök és a bélyegző beszállítója közötti korai együttműködés lerövidítheti a szerszámok átfutási idejét és elkerülheti a költséges helyszíni hibákat.
Bend Radius és Springback
Az egy anyagvastagságú minimális belső hajlítási sugár biztonságos kiindulási pont a legtöbb rézötvözet esetében, de szűkebb sugarak is lehetségesek olyan lágyított anyagoknál, amelyek szemcseiránya előnyösen orientált. A visszarugózást – a rugalmas visszaállást, amely a lyukasztó visszahúzódása után a hajlított szög nyitását okozza – a szerszám geometriájában kompenzálni kell. A rézötvözetek jellemzően kevésbé rugósak, mint a rozsdamentes acélok, de a foszforbronz 2°-tól 6°-ig terjedő hajlítási szöget igényelhet az edzettségtől függően. A visszaugrás előrejelzése végeselemes szimuláció segítségével csökkenti a próba iterációit, és biztosítja a méretstabilitást a tekercsben.
Tűrések és precíziós szabályozás
A progresszív bélyegzés rutinszerűen ±0,05 mm-es mérettűrést tarthat fenn a kritikus jellemzőknél, és szigorúbb határértékeket lehet elérni a szerszámba vágó vagy borotválkozó állomásokon keresztül. A furatméretre, a osztástávolságra és a síkságra vonatkozó követelményeket felül kell vizsgálni az olyan iparági szabványok szerint, mint az ISO 2768. A vékonyfalú réz csapágyketreceknél például az egyenletes falvastagság és koncentrikusság 10 µm-en belüli megtartása határozza meg a ketrec dinamikus egyensúlyát és zajszintjét a precíziós motoros alkalmazásokban. A házon belüli szerszámozással és CNC-csiszolási képességekkel rendelkező beszállító jobb helyzetben van ahhoz, hogy több millió ütésnél tartsa a mikrotűrést.
Felületkezelés és utókezelés
Sok réz sajtolást formázott formában használnak, a natív korrózióállóságra támaszkodva. Ha további védelemre vagy forraszthatóságra van szükség, galvanizált ón, ezüst vagy nikkel bevonatokat alkalmaznak szelektív vagy általános bevonási eljárással. A látható vagy durva környezetbe szánt sárgaréz alkatrészeknél gyakoriak a passziválási kezelések és a foltossággátló bevonatok. A bélyegző szállítójának hősokk-teszttel kell érvényesítenie a bevonat tapadását, és meg kell mérnie a bevonat vastagságát mikrometszetekben.
A rézbélyegző alkatrészek jellemző alkalmazásai
A sajtolt réz alkatrészek sokoldalúságát tükrözi jelenlétük az iparágakban, a nanométeres méretű chip-összekötőktől a nagy teherbírású ipari kapcsolóberendezésekig. A következő példák olyan nagy értékű alkalmazásokat mutatnak be, ahol a réz tulajdonságai közvetlenül lehetővé teszik a termék teljesítményét.
Elektromos és elektronikus alkatrészek
A bélyegzett rézfelhasználás több mint 60%-a az elektromos elosztásban és az elektronikus összekapcsolásban végződik. Sorkapocsblokkokat, biztosítékkapcsokat, földelőszalagokat és EMI/RFI-pajzsokat gyártanak évente milliárdokban. A foszforbronz bélyegzett érintkezők alkotják a moduláris csatlakozók és intelligenskártya-olvasók gerincét, ahol az állandó behelyezési erő és a hosszú távú megbízhatóság nem alku tárgya.
Autóipari és ipari csapágyak
A rézötvözet sajtolások kritikus, de gyakran láthatatlan szerepet játszanak a forgó berendezésekben. A vékonyfalú réz csapágykosarak a gördülőelemeket a nagy sebességű villanymotor csapágyaiban tartják, a könnyű súlyt a kiváló kenőanyag-kompatibilitás mellett kombinálva. A sárgaréz csapágyporvédő sapkák és a tömítésrögzítők védenek a szennyeződéstől, miközben megtartják a pontos tengelyirányú elhelyezkedést. Ezeknek az alkatrészeknek ellenállniuk kell a centrifugális erőknek, a -40 °C és 150 °C közötti hőmérsékleti ciklusoknak, valamint több millió forgási ciklusnak deformáció nélkül.
Hőgazdálkodási megoldások
A CPU hűtőbordáitól a félvezető alaplemezekig a préselt réz részek biztosítják a hőutat, amely ahhoz szükséges, hogy a csatlakozási hőmérséklet a biztonságos működési határokon belül maradjon. A lapos vagy nyomott rézbordák nagy felületet és alacsony légoldali nyomásesést kínálnak, ami kritikus a szerver hűtésében. A bonyolult bordageometriák bélyegzésének, majd hőcsövekre való forrasztásának vagy keményforrasztásának képessége jól mutatja a kiegészítő folyamatok skáláját, amelyeket egy hozzáértő bélyegzőszállító koordinálhat.
Rézbélyegző alkatrészek beszerzése: Vásárlói ellenőrzőlista
A jól előkészített ajánlatkérési csomag felgyorsítja az árajánlat pontosságát, és felfedi a beszállító műszaki mélységét a szerszámberuházás előtt. A következő szakaszok felvázolják, hogy milyen információkat kell összeállítani, és hogyan értékelhető a gyártási kompetencia.
Mire kell készülni, mielőtt árajánlatot kér
- Részletes 2D rajz és 3D CAD modell: Tartalmazzon minden kritikus méretet, tűrést és nullapont hivatkozást.
- Anyag specifikáció: Ötvözetminőség, temperálás (pl. H02, H04) és bármely előnyben részesített szállítói tanúsítvány.
- Éves mennyiség és szállítási ütem: Számszerűsítse, hogy az alkatrész állandó futású cikk-e vagy kiugró projektalapú kereslet.
- Felületminőségi követelmény: Adja meg, hogy a csupasz réz elfogadható-e, vagy vonatkozik-e a bevonat, passziválás vagy tisztítási maradékanyag határértéke.
- Alkalmazási környezet: Az üzemi hőmérséklet-tartomány, a vegyszereknek való kitettség és az illeszkedő alkatrészek anyagai olyan látens kockázatokat tárnak fel, amelyek befolyásolják az anyag- és bevonatválasztást.
Minőségellenőrzés és tanúsítványok
Egy hozzáértő rézbélyegző beszállító bizonyítja a statisztikai folyamatirányítást a folyamatképességi indexeken keresztül (Cpk ≥ 1,33 kritikus jellemzők esetén), és ISO 9001 tanúsítvánnyal rendelkező minőségirányítási rendszert tart fenn. Az autóipari biztonsági alkatrészek esetében az IATF 16949 tanúsítvány a hibamegelőzés és a nyomon követhetőség további rétegét adja. A beérkező anyagtanúsítványoknak igazolniuk kell az ASTM B152 vagy azzal egyenértékű szabványnak való megfelelést, és a tételek nyomon követhetősége a malomig szabványos elvárás. A teljes dimenziós elrendezést, vezetőképesség méréseket és a lenyomott élek mikrografikus keresztmetszetét tartalmazó, első cikkben készült vizsgálati jelentések objektív bizonyítékot szolgáltatnak a folyamat érettségére.
A beszállítói képességek értékelése
A darabonkénti áron túl mérje fel a házon belüli szerszámtervezés és -gyártás szélességét, a présmennyiség-tartományt (általában 25-400 tonna rézbélyegzés esetén), valamint a másodlagos műveleteket, például a menetfúrást, a szegecselést vagy az automatizált optikai ellenőrzést. Az a beszállító, aki megtervezi saját progresszív szerszámait, és szerszámtörténeti adatbázist tart fenn, gyorsabban reagálhat a tervezési változtatásokra, és proaktívan ütemezheti a szerszám karbantartását. Keressen dokumentált tapasztalatot vékonyfalú réz csapágyketrecek, bonyolult hűtőbordák vagy folyamatos foszforbronz érintkezőlécek gyártásában – ezek az alkalmazások olyan mély anyagismeretet és folyamatirányítást igényelnek, amely az általános bélyegzőházaktól hiányzik.
A precíziós rézbélyegzés az anyagtudomány, a szerszámgépészet és a tömeggyártás-gazdaságtan metszéspontjában helyezkedik el. Azáltal, hogy a specifikációt a domináns funkcionális követelményhez rögzítik, és részletes folyamatkérdéseket tesznek fel a beszállítóknak korán, a mérnöki és beszerzési csapatok rejtett költségprémiumok nélkül biztosíthatják a teljesítménycéloknak megfelelő alkatrészeket. A legjobb rézbélyegzési eredmények a tervezési-gyártási partnerségekből származnak, ahol a beszállító anyag- és szerszámozási szakértelmét a koncepció szakaszától kezdve alkalmazzák.