简体中文
HÍR
Otthon / Hír / Ipari hírek / Progresszív szerszámtervezés: folyamat, szalagelrendezés, tűrések és szerszámköltségek

Egy mérnök alkatrészlenyomatot küld egy rozsdamentes acél konzolhoz, amely egy új járműplatform turbófeltöltője közelében lesz. A tervezett mennyiség 400 000 darab évente, és egy rögzítő furatnak /-0,05 mm tűrésnek kell lennie. A szerszámbeszállító napokon belül válaszol egy szalagelrendezéssel, amely bemutatja, hogyan történik a tekercskészlet átszúrása, levágása, formázása és levágása a kész konzolba nagyjából percenkénti 250 ütéssel. Ez az a válasz, ahol a progresszív szerszámtervezés vagy kiérdemli a tartást, vagy problémákat okoz.
A progresszív szerszámkialakítás több bélyegzési művelet elrendezése egyetlen szerszámkészleten úgy, hogy minden préslöket egy komplett alkatrészt eredményez. Különös figyelmet érdemel, mert a szerszám elrendezése meghatározza a szerszám élettartama alatt gyártott minden alkatrész minőségét, magának a szerszámnak a költségét, valamint a megrendelés és a gyártás közötti átfutási időt.
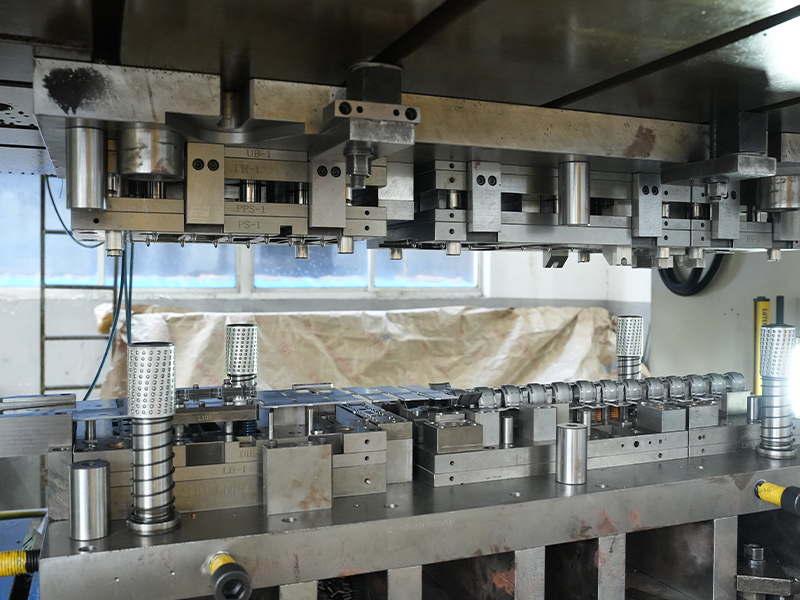
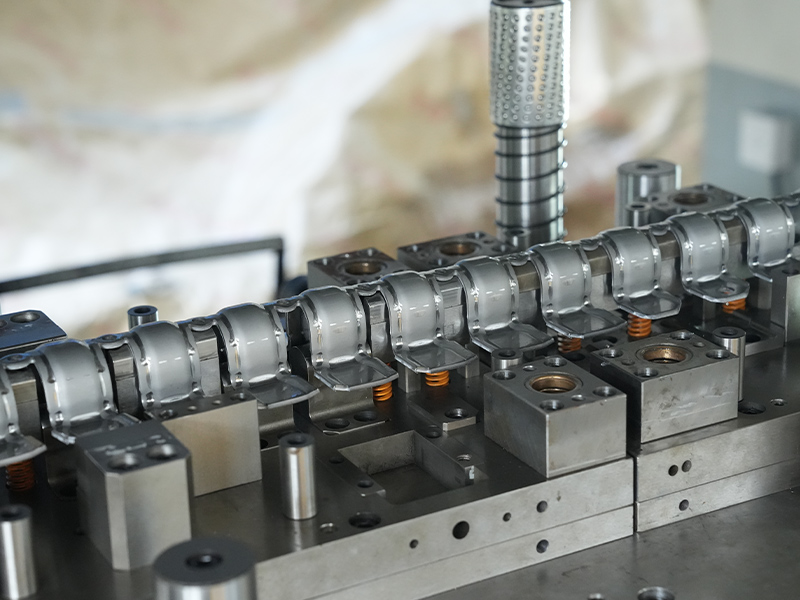
A progresszív matrica egy folyamatos fémcsíkon működik. A szalag minden nyomólökettel előrehalad egy rögzített távolságot, amelyet emelkedésnek vagy előtolási hossznak neveznek. Minden állomáson egy műveletet hajtanak végre: egy vezetőlyukat szúrnak ki, egy kontúrt vágnak ki, egy karimát hajlítanak, egy csészét húznak vagy dombornyomnak. A végső állomáson a kész alkatrészt leválasztják a hordozószalagról, amely átvitte a szerszámon.
A progresszív szerszámkialakítás fő elemei a következők:
A sorrend és a hordozó kialakítása nem részlet. Ők jelentik az egész folyamat gerincét, mert minden lefelé irányuló állomás attól függ, hogy az anyag megfelelő formában, a megfelelő pozícióba érkezik.
A progresszív szerszámkialakítás megismételhető munkafolyamatot követ. Bármely lépés kihagyása általában később problémaként jelenik meg a sajtóban.
A szalag elrendezése a legfontosabb lépés. A rossz elrendezés instabil hordozóval vagy gyenge pilotálással nem javítható jobb megmunkálással; a nyomdán megbukik, néha csak több ezer alkatrész elkészítése után. Emiatt a tapasztalt formatervezők több időt töltenek a szalag elrendezésével, mint bármely más fázissal.
Az anyag viselkedése minden progresszív szerszámkialakítás kiindulópontja. A keményebb minőségek, mint például a 304, 316 és 410 rozsdamentes acélok megkeményednek az alakítás során, ezért a szerszámnak elegendő hézagot kell hagynia, és néha feszültségcsökkentő lépéseket kell tartalmaznia. Az alumínium és ötvözetei könnyen képződnek, de hajlamosak a szerszámfelületekre, így a kenés, a polírozott szerszámacél és a szabályozott hézagok elengedhetetlenek. A rézötvözetek kiváló vezetőképességet és rugalmasságot biztosítanak, de éles szerszámot igényelnek, hogy a sorját távol tartsák az elektromos érintkezési területektől. A horganyzott vagy horganyzott acél a nyírt éleknél elveszítheti bevonatát, ezért a tervezőnek ellenőriznie kell a hézagot és az élgeometriát a réteg védelme érdekében.
| Anyag | Tipikus progresszív szerszámalkatrészek | Tervezési szempontok |
|---|---|---|
| Rozsdamentes acél (304, 316, 410) | Tartók, tömítések, hőpajzsok | A munka megkeményedik; nagyvonalú engedélyekre és néha bélyegzés utáni kezelésre van szüksége |
| Alumínium és alumíniumötvözetek | Hűtőbordák, töltődugók | Könnyű és formázható; karikatúra, rugózás és felületkezelés |
| Réz és sárgaréz | Csatlakozók, csapok, csapágyfedelek | Kiváló alakíthatóság; éles szerszám szükséges a sorja szabályozásához |
| Cink és horganyzott acél | Motorházak, lengéscsillapítók | A bevonat lepelhet; a szűk hézag megőrzi az élvédelmet |
An autóipari acél karima egy jó példa egy olyan alkatrészre, amely egyszerűnek tűnik, de nagymértékben függ a folyamattól. A karima geometriája, a furatmintázat és a síkosság követelményei általában arra kényszerítik a tervezőt, hogy kombinálja a lyukasztást, a vágást és az alakító állomásokat, és a szerszámnak meg kell tartania a méretstabilitást hosszú gyártási sorozatok során.
 Egyedi autóipari acélkarimák beszállítói, cég A Changzhou Dingjia Metal Technology Co., Ltd. a kínai egyedi autóipari acélkarimák beszállítója és az autóipari acélkarimák vállalata, a mi... Termék megtekintése →
Az állomások közötti osztás határozza meg az előtolás hosszát, és viszont a löketenként gyártott alkatrészek számát. A rövidebb osztás növeli a teljesítményt, de túl kevés helyet hagyhat a mélyalakító szerszámok számára. A hordozószalagnak elég erősnek kell lennie ahhoz, hogy az alkatrészt minden állomáson át tudja vinni, ugyanakkor elég keskenynek kell lennie ahhoz, hogy az anyagfelhasználást magas szinten tartsa. A pilóta csak akkor biztonságos, ha a pilótalyukak fennmaradnak a végső állomásig, ezért a rendezés nem vághatja ki őket túl korán. Ezek a kompromisszumok az oka annak, hogy a szalagelrendezés áttekintése fontos a szerszámozás megkezdése előtt.
A modern progresszív szerszámkialakítás rutinszerűen tartja a furatok helyzetét /-0,05 mm-ig és a simaságot 0,1 mm-en belül a kis és közepes alkatrészek esetében, de az elérhető értékek az anyagvastagságtól, a szalagszélességtől, az alkatrész méretétől és az állomások számától függenek. Magas hőmérsékletű motoros alkalmazásoknál a rozsdamentes acél turbótömítés szoros síkságot és sorjamentes éleket igényel, mert minden tökéletlenség veszélyeztetheti a tömítést. A szerszámtervező, aki érti az egyes jellemzők funkcióját, tudja, hogy mely tűréshatárok kritikusak és melyek másodlagosak, és ez a tudás közvetlenül befolyásolja a szerszámköltséget.
 Egyedi rozsdamentes acél turbótömítő tömítés beszállítók, cég A Changzhou Dingjia Metal Technology Co., Ltd. kínai egyedi rozsdamentes acél turbótömítés beszállítója és rozsdamentes acél turbó-tengeri... Termék megtekintése →
A progresszív szerszám ritkán a legolcsóbb módja a prototípus elkészítésének, és nem minden alkatrészre a megfelelő válasz. Maga a szerszám néhány ezer dollárba kerülhet egy egyszerű kétállásos kialakítás esetén, vagy jóval több mint hat számjegybe kerülhet egy összetett, sok alakítási műveletet tartalmazó szerszám esetén. A közgazdaságtan általában a progresszív szerszámot részesíti előnyben, ha az éves mennyiség elég magas ahhoz, hogy az alacsony alkatrészköltség ellensúlyozza a szerszámberuházást.
Az ütemterv szerint egy tipikus progresszív matrica egy kis sajtoláshoz négy-tíz hétig tart a tervezés és a kivitelezés. Az összetett geometria, a kemény anyagok és a szűk tűréshatárok kiterjesztik ezt az ablakot, mert a próba és a mintavétel tovább tart. Tervezzen meg legalább egy minta-jóváhagyási kört, és ellenőrizze, hogy az ügyfél oldalon ki viseli a tervezési frissítések által okozott változtatások költségeit.
A progresszív szerszámtervezés fő költségtényezői a következők:
Még a tapasztalt csapatok is látják, hogy ugyanazok a problémák megismétlődnek a progresszív szerszámtervezésben. E problémák korai felismerése csökkenti a vevő kockázatát.
Ezeknek a problémáknak a többsége egy kiváltó okot okoz: a szerszámot azelőtt tervezték meg, hogy az anyagot és a folyamatot teljesen megértenék. A különféle anyagok gyártásában tapasztalattal rendelkező beszállító ezeket a problémákat az ajánlattétel során jelezheti, nem pedig a próba során.
A megfelelő partner többet hoz, mint egy prés és egy kocka. Keressen olyan beszállítót, aki megtervezi és megépíti saját progresszív szerszámait, rendelkezik a gyártás házon belüli lebonyolításához szükséges préskapacitással, és bizonyítja a vas- és színesfémekkel kapcsolatos tapasztalatait. A minőségirányítási rendszer növeli az önbizalmat, hogy a szerszámozás, a mintavétel és a gyártási lépések dokumentáltak. A legfontosabb, hogy a szállítónak hajlandónak kell lennie megvitatni a szalagok elrendezését, a tűrésstratégiát és az anyagválasztást, mielőtt az árajánlatot lezárják.
A Changzhou Dingjia Metal Technologynál ugyanaz a mérnöki csapat, amely a progresszív szerszámot tervezi, támogatja a szerszám összeszerelését és a sajtolósort is. Bélyegzési kapacitásunk eléri az 500 tonnát, gyártási kínálatunk rozsdamentes acél, vas, autóacél, alumínium, réz és cink alapú alkatrészekre terjed ki. Ez a szerkezet azt jelenti, hogy az anyagismeret és a gyártási visszajelzés közvetlenül minden tervezési áttekintésben szerepel. Az új energiatöltési cölöpprojekteknél progresszív szerszámmegközelítést alkalmaztunk olyan alkatrészeknél is, mint a sajtolt alumínium ventilátoros fűtőlemez , ahol a hőteljesítmény, a síkság és a felület minősége egyaránt számít.
 Egyedi bélyegzett alumínium ventilátor-fűtőlemez új energiatöltő csőcsatlakozó beszállítók, A Changzhou Dingjia Metal Technology Co., Ltd. Kína egyedi bélyegzett alumínium ventilátorfűtőlemeze, új energiatöltő cölöpdugó-szállító és ... Termék megtekintése →
A következő részre való felkészüléshez tekintse át oldalunkat gyakorlati útmutató a precíziós bélyegző alkatrészekhez hogy lássuk, hogyan hatnak egymásra az anyagok, a szerszámok és a termelési tényezők. Ha már van nyomtatott vagy 3D modellje, megteheti lépjen kapcsolatba a csapattal hogy megvitassa a szalag elrendezését és a szerszámozási tervet, mielőtt elkötelezi magát egy teljes beruházás mellett.
A progresszív szerszámtervezés azokat a mérnököket és vásárlókat jutalmazza, akik az árajánlaton túl néznek. A szalagok elrendezése, az állomások sorrendje, a szerszámacél kiválasztása és a matrica mögötti anyagismeret mind-mind eldönti, hogy az alkatrész időben megérkezik-e, megtartja-e a tűréshatárát, és megfizethető-e a mennyiségben. Kérdezze meg az elrendezést, kérdőjelezze meg a feltételezéseket, és válasszon egy partnert, akinek a szerszámmérnökei beszélni fognak Önnel az acél vágása előtt.
Az Ön e -mail címét nem teszik közzé. A szükséges mezőket meg vannak jelölve *
A bélyegzett rozsdamentes acél elektronikus plug-in egy precíziós tervezett alkatrész, amelyet fejlett bélyegzési technikákkal gyártanak. Kiváló minőségű rozsdamentes acélból készült, ez a rész kiv...
Lásd a részleteket
A nagynyomású rozsdamentes acél konzolunk robusztus, tartós és megbízható megoldás a berendezések biztosításához olyan igényes környezetben, ahol a nyomás és a szerkezeti integritás kritikus jelent...
Lásd a részleteket
A vaskondenzátor tömítőház egy precíziós, bélyegzett fém alkatrész, amelynek célja a kondenzátorok beavatkozása és védelme, biztosítva hosszú távú teljesítményüket és megbízhatóságukat. Fejlett bél...
Lásd a részleteket
Vas rögzítő konzolunk egy robusztus, sokoldalú és rendkívül tartós támogatási megoldás, amelyet az ipari és kereskedelmi alkalmazások széles skálájára terveztek. A prémium minőségű vasból készült, ...
Lásd a részleteket
A Iron Gear eljegyzési konzol egy robusztus, precíziós tervezett alkatrész, amelynek célja a fogaskerekek biztonságos és hatékony bevonásának biztosítása a különféle mechanikai rendszerekben. A kiv...
Lásd a részleteket
Autóipari acél karimánkat a pontosságra, a tartósságra és a kivételes teljesítményre terveztük különféle autóipari alkalmazásokban. Kiváló minőségű szénacélból, rozsdamentes acélból vagy ötvözött a...
Lásd a részleteket
Az ónozott rézcsapok precíziós formájú elektromos csatlakozók, amelyek célja, hogy megbízható és hatékony teljesítményt nyújtsanak széles körben. Kiváló minőségű rézhuzalból készült, ezeket a csapo...
Lásd a részleteket
A rézkinált mágnesszelep-tű tű-szerelvény egy precíziós formájú alkatrész, amelynek célja a különféle ipari alkalmazásokban használt mágnesszelepek teljesítményének és megbízhatóságának javítása. K...
Lásd a részleteket
A réz ezüst bevont vízszivattyú mágnesszelepcsapja egy nagy teljesítményű, precíziós tervezésű alkatrész, amelyet a vízszivattyú mágnesszelepek funkcionalitására terveztek. A kiváló minőségű réz és...
Lásd a részleteket
A bélyegzett réz ezüstözött új energiaköltőhalom dugó egy nagyteljesítményű csatlakozó, amelyet kifejezetten az új energiaellátó járművek töltőállomásokhoz terveztek. Kiváló minőségű réz anyagból k...
Lásd a részleteket
A tiszta cinklemez-lengéscsillapító nagy teljesítményű, tartós megoldás, amelynek célja a különféle gépek és berendezések funkcionalitásának és hosszú élettartamának javítása. A tiszta cink anyagbó...
Lásd a részleteket
A horganyzott lemezmotoros házunk robusztus védelmet és hosszú élettartamot kínál a különféle iparágakban használt elektromos motorok széles skálájához. A kiváló minőségű horganyzott acélból készül...
Lásd a részleteketKapcsolattartási részletek
Address: No.
TEL: 86-15050692548
Ha érdekli termékeink, kérjük, olvassa el velünk
 Vas- és színesfém-bélyegzők gyártói